72,99 zł
-14%12,00 zł taniej
Najniższa cena z 30 dni: 84,99 zł
3 zakupy - 3 szt.
Kupuj bezpośrednio i oszczędzaj.
Używamy plików cookie aby zapewnić podstawowe działanie strony, mierzyć jej użycie i personalizować treści. Możesz zaakceptować wszystkie, odrzucić niepotrzebne lub dostosować swoje wybory. Polityka cookies
Najniższa cena z 30 dni: 84,99 zł
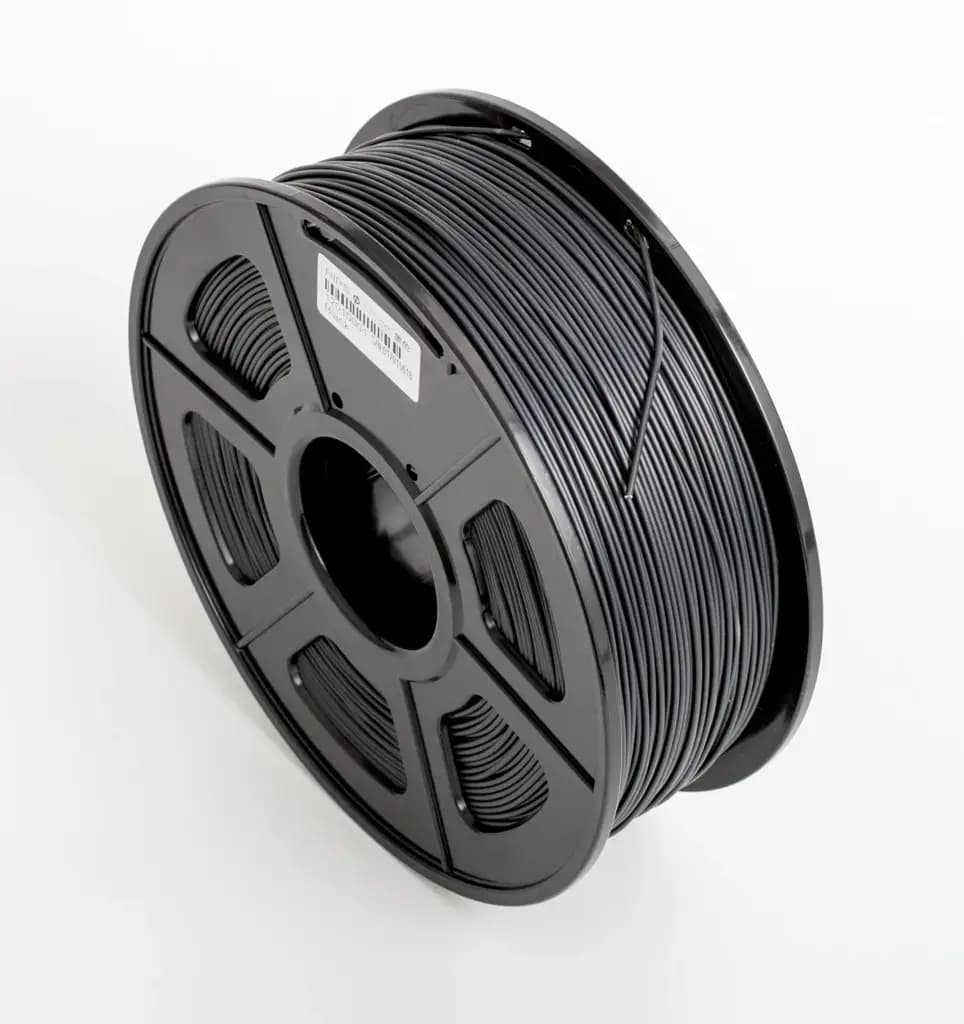
Filament HIPS to polistyren wysokoudarowy w postaci żyłki do drukarki 3D. Daje lekkie, matowe wydruki, które łatwo się szlifuje, wierci, klei i maluje, dlatego sięgają po niego modelarze, osoby drukujące prototypy i obudowy oraz użytkownicy drukarek z dwiema głowicami, którzy drukują z niego podpory rozpuszczane w limonenie.
W tej kategorii jest filament HIPS Sunlu 1,75 mm w kolorze czarnym: szpula 1 kg netto, około 400 m żyłki, druk w 220-240°C na stole 80-120°C. To materiał wymagający więcej niż PLA: grzanego stołu, a najlepiej drukarki z obudową. Ogólne porównanie wszystkich materiałów znajdziesz w kategorii filamenty do drukarki 3D, a tutaj skupiamy się na tym, jak drukować HIPS i kiedy ma on sens.
Skrót HIPS pochodzi od angielskiej nazwy High Impact Polystyrene, czyli polistyren wysokoudarowy. To zwykły polistyren, z którego robi się na przykład kubki jednorazowe, wzmocniony dodatkiem kauczuku. Dzięki temu materiał nie jest kruchy jak czysty polistyren, tylko lekko sprężysty i odporny na uderzenia. Z HIPS produkuje się między innymi obudowy sprzętu, wnętrza lodówek, opakowania i elementy zabawek.
W druku 3D HIPS uchodzi za materiał bliski ABS: drukuje się w podobnej temperaturze, ma podobną odporność na ciepło i podobnie się zachowuje przy stygnięciu. Różni się tym, że jest lżejszy, bardziej matowy i rozpuszcza się w limonenie. Ludzie szukają go jako "filament HIPS", "HIPS filament" albo "HIPS druk 3D"; wszystkie te frazy dotyczą tego samego materiału.
| Parametr | Wartość |
|---|---|
| Średnica | 1,75 mm, tolerancja +/- 0,02 mm |
| Masa | 1 kg netto, 1,35 kg z opakowaniem |
| Długość żyłki | około 400 m |
| Temperatura druku | 220-240°C |
| Temperatura stołu | 80-120°C |
| Zalecana prędkość | 50-100 mm/s |
| Kolor | czarny |
| Opakowanie | szpula pakowana hermetycznie, karton |
Nagłówek karty opisuje HIPS jako filament "o niskiej temperaturze druku", ale podane w specyfikacji 220-240°C to temperatury wyższe niż przy PLA. Do ustawień drukarki bierz wartości ze specyfikacji. Karta wymienia też zgodność z długopisami 3D; w praktyce dotyczy to tylko długopisów, które osiągają takie temperatury, o czym niżej.
Średnica 1,75 mm to standard większości domowych drukarek. Tolerancja +/- 0,02 mm oznacza, że żyłka ma od 1,73 do 1,77 mm, co zapewnia równy przepływ materiału przez dyszę.
Długość żyłki na szpuli 1 kg zależy od gęstości materiału. HIPS ma gęstość około 1,04 g/cm³, a PLA około 1,24 g/cm³, więc kilogram HIPS zajmuje większą objętość i daje dłuższą żyłkę. Karta HIPS Sunlu podaje 400 m, a karty filamentów PLA z dodatkami w sąsiedniej kategorii filament drewno i marmur podają 330 m przy tej samej masie i średnicy.
W praktyce oznacza to, że ten sam model wydrukowany z HIPS waży mniej niż z PLA, a z jednej szpuli wydrukujesz więcej części o tej samej objętości. Lekkość to jeden z powodów, dla których HIPS wybierają osoby drukujące duże elementy cosplayu, modele i obudowy.
| Cecha | HIPS | PLA | ABS / PETG |
|---|---|---|---|
| Temperatura dyszy | 220-240°C (karta) | 190-220°C (karty wood, marble) | zwykle 230-260°C |
| Stół | 80-120°C (karta) | zwykle 50-60°C lub bez grzania | zwykle 70-110°C |
| Obudowa drukarki | zalecana | niepotrzebna | zalecana przy ABS |
| Zapach przy druku | wyraźny | słaby | wyraźny przy ABS |
| Obróbka i klejenie | bardzo łatwe | trudniejsze | łatwe przy ABS |
| Dla początkujących | po opanowaniu PLA | tak | po opanowaniu PLA |
PLA jest najlepszym materiałem na pierwsze wydruki, bo drukuje się nisko i prawie się nie kurczy; szpule PLA znajdziesz w kategorii filament PLA. HIPS wybiera się wtedy, gdy wydruk ma być lekki, matowy, łatwy do szlifowania i klejenia, albo gdy potrzebny jest rozpuszczalny materiał podporowy. Szersze porównanie na pierwsze wydruki opisujemy we wpisie filament PLA czy HIPS - który wybrać.
Do druku HIPS drukarka musi spełnić trzy warunki. Pierwszy to głowica, która stabilnie utrzymuje 220-240°C; większość domowych drukarek osiąga to bez zmian. Drugi to grzany stół, który dojdzie do 80-120°C, bo HIPS na zimnym stole odkleja się już po kilku warstwach. Trzeci to osłona przed przeciągiem: obudowa albo przynajmniej miejsce bez otwartego okna i nawiewu klimatyzacji.
Drukarki z otwartą ramą też drukują HIPS, ale lepiej radzą sobie z małymi i średnimi elementami. Przy dużych, płaskich częściach różnica temperatur między dolnymi a górnymi warstwami powoduje odkształcenia. Prosta obudowa, nawet z kartonu albo specjalnego namiotu, wyraźnie poprawia wyniki. W drukarkach z głowicą, w której żyłka przechodzi przez rurkę PTFE aż do dyszy, nie przekraczaj temperatur zalecanych przez producenta drukarki.
| Parametr | Wartość startowa | Kiedy zmienić |
|---|---|---|
| Dysza | 230°C | słabe łączenie warstw: wyżej, w zakresie 220-240°C |
| Stół | 100°C | odklejanie rogów: wyżej, do 120°C |
| Prędkość | 50-60 mm/s | karta dopuszcza do 100 mm/s przy dobrej przyczepności |
| Wentylator modelu | 0-30% | mostki i nawisy: więcej, kosztem przyczepności warstw |
| Pierwsza warstwa | wolniej, zwykle 20-30 mm/s | zawsze, dla przyczepności |
| Obrys (brim) | 5-10 mm | duże, płaskie elementy |
To punkt wyjścia, a nie norma. Każda drukarka mierzy temperaturę trochę inaczej, więc najlepiej wydrukować wieżę temperatur, czyli próbkę, w której co kilka milimetrów zmienia się temperatura dyszy, i wybrać wartość z najlepszym łączeniem warstw i najmniejszym nitkowaniem. Ogólne zasady ustawień druku dla wszystkich materiałów opisujemy w kategorii filamenty.
Najczęstszy kłopot z HIPS to rogi wydruku, które podnoszą się od stołu. Materiał kurczy się przy stygnięciu bardziej niż PLA, a górne warstwy ciągną dolne do środka. Pomagają cztery rzeczy: wyższa temperatura stołu, czysta i odtłuszczona powierzchnia, obrys (brim) wokół modelu oraz ograniczenie przeciągów.
Na płytach PEI HIPS zwykle trzyma się dobrze po odtłuszczeniu alkoholem izopropylowym. Na szkle pomaga cienka warstwa kleju w sztyfcie lub preparatu do przyczepności. Wydruk zdejmuj dopiero po ostygnięciu stołu, bo ciepły HIPS jest miękki i łatwo go wygiąć.
HIPS rozpuszcza się w d-limonenie, rozpuszczalniku otrzymywanym ze skórek cytrusów, a ABS w nim zwykle się nie rozpuszcza. Dzięki temu w drukarkach z dwiema głowicami albo systemem zmiany filamentu model drukuje się z ABS, a podpory z HIPS. Po wydruku podpory usuwa się kąpielą w limonenie, bez łamania i szlifowania śladów po podporach.
Kąpiel nie powinna trwać zbyt długo: część odmian ABS, ASA i PETG też mięknie w limonenie, co osłabia warstwy. Bezpieczniej jest zmiękczyć podpory krótką kąpielą i dokończyć ich usuwanie ręcznie. Limonen zostawia na wydruku cytrusowy zapach, więc po kąpieli opłucz model wodą z detergentem. Pracuj w rękawiczkach i w przewietrzanym pomieszczeniu.
Wydruk z HIPS można szlifować, kleić i malować, a każdy z tych etapów ma własne zasady.
HIPS szlifuje się łatwiej niż PLA i mniej się przy tym mazi. Zacznij od papieru o gradacji około 180-240, a kończ na 400-600, szlifując na mokro, żeby materiał się nie nagrzewał.
Części z HIPS klei się klejem do polistyrenu lub modelarskim, który lekko nadtapia powierzchnię i daje mocne połączenie. Do łączenia z innymi materiałami sprawdza się klej cyjanoakrylowy.
Matowa powierzchnia dobrze przyjmuje podkład i farby akrylowe. Przed malowaniem przeszlifuj model i nałóż cienką warstwę podkładu, który wypełni ślady warstw. Do czarnego HIPS najlepiej sprawdza się jasny podkład, jeśli malujesz na jasne kolory.
Karta filamentu wymienia długopisy 3D jako zgodne urządzenia, ale decyduje temperatura. Długopisy niskotemperaturowe, pracujące w temperaturze kilkudziesięciu stopni, przeznaczone są do filamentu PCL i HIPS w nich nie zadziała. Długopisy "na gorąco" osiągają zwykle temperatury odpowiednie dla PLA i ABS; HIPS da się w nich używać tylko wtedy, gdy długopis pozwala ustawić około 220-240°C.
Dla dzieci i na początek lepszy jest filament PCL albo PLA, opisane w kategoriach filament PCL do długopisu 3D i filament PLA. Same długopisy są w kategorii długopisy 3D, a komplety z wkładami w kategorii zestawy z długopisem 3D. HIPS to materiał przede wszystkim do drukarek.
Przy 400 m na kilogram jeden metr żyłki HIPS 1,75 mm waży około 2,5 g, a jeden gram to około 40 cm żyłki. Program do cięcia modelu (slicer) podaje masę lub długość żyłki potrzebną na wydruk, więc łatwo policzyć, ile wydruków zmieści się na szpuli.
| Wydruk | Typowa masa | Ile z 1 kg |
|---|---|---|
| Breloczek, mała figurka | zwykle 5-10 g | około 100-200 |
| Obudowa na płytkę elektroniki | zwykle 30-60 g | około 15-30 |
| Część hełmu lub zbroi cosplay | zwykle 150-300 g | około 3-6 |
| Duży model lub makieta | zwykle 300-500 g | około 2-3 |
Dolicz kilka procent zapasu na próbne wydruki, linię czyszczącą na początku wydruku i nieudane próby przy dobieraniu ustawień.
HIPS drukowany w 220-240°C pachnie wyraźniej niż PLA, bo przy tej temperaturze z polistyrenu uwalniają się lotne związki, w tym styren. Drukarkę stawiaj w pomieszczeniu, które da się przewietrzyć, a nie w sypialni czy pokoju dziecka. Obudowa z filtrem węglowym ogranicza zapach w pomieszczeniu.
Nie zostawiaj drukarki pracującej w zamkniętym, małym pomieszczeniu bez wentylacji i nie przegrzewaj materiału powyżej zakresu z karty. Zapach nasila się w temperaturach powyżej zalecanych, więc jest też sygnałem, że głowica grzeje za mocno. Jeśli drukarka stoi w mieszkaniu i drukujesz często, rozważ obudowę z wyciągiem na zewnątrz albo trzymaj HIPS na wydruki, które naprawdę wymagają jego właściwości, a resztę drukuj z PLA. Zasady bezpieczeństwa przy druku w domu opisujemy w kategorii druk 3D.
HIPS zwykle chłonie wilgoć wolniej niż PETG czy nylon, ale po dłuższym leżeniu bez ochrony też może nasiąknąć. Objawy to trzaski i syczenie przy wytłaczaniu, pęcherzyki na powierzchni, nitkowanie i słabsze łączenie warstw. Szpulę nieużywaną przechowuj w szczelnym worku z pochłaniaczem wilgoci.
HIPS znosi cieplejsze suszenie niż PLA; zakresy temperatur i czasu dla różnych materiałów opisujemy w kategorii suszarki do filamentu i we wpisie suszenie filamentu przed drukiem.
Jeśli drukujesz rzadko albo w wilgotnym pomieszczeniu, wygodna jest suszarka, w której szpula leży także podczas druku, na przykład suszarka Sunlu S2. Jak rozpoznać wilgotny filament po wyglądzie wydruku, pokazujemy we wpisie wilgotny filament - objawy i błędy druku.
Resztki PLA w dyszy nagrzanej do temperatury HIPS mogą się przypalić i zostawić ciemne wtrącenia, a resztki HIPS w dyszy ustawionej na PLA zatykają ją, bo nie są wystarczająco płynne. Krótkie przepłukanie przy wyższej temperaturze rozwiązuje oba problemy. Jak założyć szpulę i wymienić filament krok po kroku, opisujemy w kategorii filamenty.
Czarny filament ukrywa ślady warstw lepiej niż jasne kolory, bo na ciemnej, matowej powierzchni słabiej widać cienie między warstwami. Dlatego czarny HIPS dobrze sprawdza się w obudowach i częściach technicznych, które nie będą malowane. Wydruki do malowania w jasnych kolorach wymagają za to grubszego, jasnego podkładu.
Czarne wydruki mocniej nagrzewają się na słońcu. Przy częściach, które będą leżeć za szybą samochodu albo na parapecie, to dodatkowy argument za materiałem bardziej odpornym na ciepło. Inne kolory i efekty, na przykład błyszczące PLA Silk albo PLA Marble o wyglądzie kamienia, znajdziesz w pozostałych kategoriach filamentów.
HIPS nie jest dobrym wyborem do elementów, które mają kontakt z żywnością, ani do części pracujących na stałe na słońcu. Do przedmiotów na zewnątrz lepiej sprawdzają się materiały odporne na promieniowanie UV.
Mała masa HIPS daje najwięcej wtedy, gdy model nie jest drukowany pełnym materiałem. O wytrzymałości części decydują głównie ścianki (obrysy) i warstwy górne oraz dolne, a wypełnienie w środku można ustawić rzadsze.
| Zastosowanie | Obrysy | Wypełnienie | Uwagi |
|---|---|---|---|
| Model do malowania | zwykle 2-3 | zwykle 10-15% | grubsze ścianki znoszą szlifowanie |
| Element cosplayu | zwykle 3-4 | zwykle 10-20% | lekkość ważniejsza od sztywności |
| Obudowa elektroniki | zwykle 3-4 | zwykle 20-30% | pogrubienia przy otworach na śruby |
| Część techniczna | zwykle 4-5 | zwykle 30-50% | wypełnienie siatkowe lub żyroidalne |
Jeśli w obudowie będziesz wiercić otwory, dodaj w tych miejscach pełny materiał albo grubsze ścianki, bo wiertło w rzadkim wypełnieniu nie ma się czego trzymać. Przy częściach szlifowanych dodaj jeden obrys więcej, żeby papier nie przetarł się do wypełnienia.
Na liście produktów tej kategorii są też szpule filamentu PCL 1 kg w kilku kolorach. PCL, czyli polikaprolakton, to zupełnie inny materiał niż HIPS: według kart drukuje się go w 70-100°C na stole 0-20°C i służy głównie do długopisów 3D niskotemperaturowych.
Nie zamieniaj tych materiałów w ustawieniach: HIPS w temperaturze PCL nie stopi się w dyszy, a PCL w temperaturze HIPS przegrzeje się i rozleje. Wszystko o PCL opisujemy w kategorii filament PCL.
| Objaw | Prawdopodobna przyczyna | Co zrobić |
|---|---|---|
| Rogi odklejają się od stołu | za zimny stół, przeciąg | stół wyżej, obrys, obudowa |
| Warstwy pękają na wysokich modelach | za niska temperatura, mocny nawiew | dysza wyżej, wentylator słabiej |
| Nitki między elementami | za wysoka temperatura, wilgoć | dysza niżej, wysusz szpulę |
| Trzaski przy wytłaczaniu | wilgotny filament | wysusz filament |
| Pierwsza warstwa nie trzyma | tłusty stół, za wysoko dysza | odtłuść stół, skalibruj wysokość |
| Zapach w pomieszczeniu | druk bez wentylacji | wietrz, obudowa z filtrem |
To polistyren wysokoudarowy (High Impact Polystyrene) w postaci żyłki do drukarki 3D. Daje lekkie, matowe wydruki, które łatwo szlifować, kleić i malować, a do tego rozpuszcza się w limonenie.
Karta filamentu HIPS Sunlu podaje 220-240°C na dyszy i 80-120°C na stole. Na start można przyjąć 230°C i 100°C, a potem dobrać wartości wieżą temperatur.
Na pierwsze wydruki lepszy jest PLA, bo drukuje się nisko i prawie się nie kurczy. HIPS wybierz, gdy wydruk ma być lekki, matowy, łatwy do szlifowania i klejenia albo gdy potrzebujesz rozpuszczalnych podpór.
Tak. Karta podaje stół 80-120°C. Na zimnym stole HIPS odkleja się po kilku warstwach, a rogi większych modeli się podnoszą.
Karta filamentu HIPS Sunlu 1,75 mm podaje około 400 m. To więcej niż w PLA, bo HIPS ma mniejszą gęstość.
W d-limonenie. Dlatego HIPS służy jako materiał podporowy przy wydrukach z ABS. Kąpiel powinna być krótka, bo niektóre odmiany ABS, ASA i PETG też w nim miękną.
Małe i średnie elementy tak, jeśli drukarka stoi w miejscu bez przeciągów. Przy dużych, płaskich częściach obudowa wyraźnie ogranicza odkształcanie rogów.
Pachnie wyraźniej niż PLA, bo drukuje się go w wyższej temperaturze. Drukuj w pomieszczeniu, które da się przewietrzyć, a nie w sypialni.
Tylko do długopisu, który osiąga około 220-240°C. Długopisy niskotemperaturowe są przeznaczone do PCL i z HIPS nie zadziałają.
Tak. Matowa powierzchnia dobrze przyjmuje podkład i farby akrylowe. Przed malowaniem przeszlifuj model i nałóż cienką warstwę podkładu.