
Filament wood drewno długopis drukarka 3d, filamenty do druku 3d 1,75mm 1kg netto Sunlu
- Producent:
- Sunlu
119,99 zł
-25%40,00 zł taniej
Najniższa cena z 30 dni: 159,99 zł
8 zakupów - 8 szt.
Kupuj bezpośrednio i oszczędzaj.
Najniższa cena z 30 dni: 159,99 zł
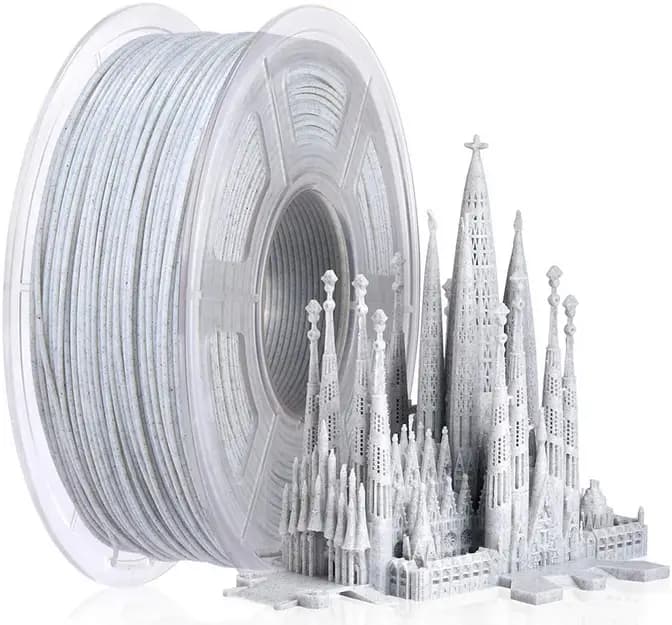
Filament drewno, nazywany też filamentem wood, drewnopodobnym albo drewnianym, to PLA z domieszką mąki drzewnej. Wydruk wygląda, pachnie i szlifuje się jak drewno, a drukuje prawie jak zwykłe PLA. Obok niego w tej kategorii jest filament marmur (marble): PLA z drobnymi ciemnymi wtrąceniami, które imitują kamień.
Oba materiały to szpule Sunlu 1,75 mm, 1 kg netto, około 330 m żyłki, drukowane w 190-220°C: filament wood z 10% mąki drzewnej i PLA Marble. O dobrym wyniku decydują przede wszystkim dysza i temperatura przy filamencie drewnianym oraz wykończenie po wydruku. Ogólne zasady druku i porównanie wszystkich materiałów opisujemy w kategorii filamenty do drukarki 3D.
W sklepach i na forach ten sam materiał występuje jako filament wood, wood PLA, PLA wood, filament drewno, drewnopodobny, imitujący drewno albo drewniany. Wszystkie nazwy oznaczają PLA wymieszany z drobnym pyłem drzewnym. Różnice między producentami dotyczą głównie ilości i rodzaju drewna w mieszance, a co za tym idzie koloru i podatności na zatykanie dyszy.
Częste pytanie o "drukarkę 3D do drewna" wynika z nieporozumienia. Drukarka 3D nie drukuje z litego drewna; drukuje z filamentu, w którym drewno jest tylko dodatkiem. Do obróbki prawdziwego drewna służą frezarki CNC i grawerki laserowe. Filament wood pozwala za to wydrukować w zwykłej drukarce przedmiot, który z bliska wygląda jak wyrzeźbiony w drewnie.
Według karty filament wood Sunlu składa się w 90% z PLA i w 10% z mąki drzewnej. PLA, czyli polilaktyd, odpowiada za to, że materiał topi się i drukuje jak zwykłe PLA. Mąka drzewna daje brązowy kolor, matową, lekko chropowatą powierzchnię i charakterystyczny zapach drewna podczas druku i szlifowania.
Dziesięć procent drewna to umiarkowana ilość. Wydruk zachowuje się mechanicznie raczej jak PLA niż jak drewno: nie pęcznieje od wody jak deska, ale też nie ma wytrzymałości drewnianej belki. Według karty gotowe elementy można wieszać, wiercić w nich otwory i szlifować. Domieszka sprawia też, że wydruki są trochę bardziej kruche niż ze zwykłego PLA, więc cienkie zatrzaski i sprężyste elementy lepiej drukować z PLA bez dodatków.
Filament marmur to PLA z drobnymi ciemnymi drobinami rozsianymi w jasnej masie. Po wydruku powierzchnia przypomina kamień lub granit: jasne tło z nieregularnymi kropkami. Efekt jest równy w całym modelu, bo drobiny są w każdej warstwie, więc nie trzeba niczego malować, żeby uzyskać wygląd kamienia.
Karta PLA Marble Sunlu opisuje materiał jako PLA o tolerancji średnicy i krągłości +/- 0,02 mm, z błyszczącym wykończeniem. Akapit karty o "filamencie w kolorze tęczy" dotyczy innego produktu; ten filament ma jeden wygląd marmuru. Ludzie szukają go jako "filament marmur", "filament marmurowy" i "Sunlu marble".
| Parametr | Wood Sunlu | PLA Marble Sunlu |
|---|---|---|
| Skład | 90% PLA, 10% mąka drzewna | PLA z wtrąceniami |
| Średnica | 1,75 mm +/- 0,02 mm | 1,75 mm +/- 0,02 mm |
| Masa | 1 kg netto, 1,35 kg z opakowaniem | 1 kg netto (+/- 50 g) |
| Długość żyłki | 330 m | 330 m |
| Temperatura druku | 190-220°C | 190-220°C |
| Zalecana prędkość | 30-50 mm/s | 30-50 mm/s |
| Szpula | brak danych w karcie | średnica 200 mm, szerokość 64 mm, otwór 56 mm |
| Kolor | brąz, imitacja drewna | marmur, kamień |
Oba filamenty mają te same podstawowe ustawienia, więc z jednym profilem drukarki zaczniesz każdy z nich. Wymiary szpuli marble (200 mm średnicy, 64 mm szerokości) pozwalają sprawdzić, czy zmieści się na uchwycie drukarki i w suszarce do filamentu. Szpula wood ma tę samą masę i długość żyłki, ale jej wymiarów karta nie podaje.
| Cecha | Filament wood | Filament marble |
|---|---|---|
| Wygląd | drewno, matowe, brązowe | kamień, jasne z kropkami |
| Zapach przy druku | drewna | jak zwykłe PLA |
| Ryzyko zatkania dyszy | większe | zbliżone do PLA |
| Szlifowanie | efekt surowego drewna | matowy kamień |
| Malowanie i bejca | bejca, olej, wosk | lakier matowy lub bezbarwny |
| Typowe wydruki | figurki, ramki, gałki, ozdoby | wazony, popiersia, makiety, podstawki |
Filament wood wybierz, gdy przedmiot ma wyglądać jak rzeźba lub detal z drewna, na przykład gałka, ramka czy figurka. Marble lepiej pasuje do modeli architektonicznych, popiersi, podstawek i ozdób, które w kamieniu wyglądałyby naturalnie. Oba nadają się na prezent, bo efekt jest widoczny od razu po wydruku, bez malowania.
| Parametr | Wartość startowa | Uwagi |
|---|---|---|
| Dysza | 200-210°C | zakres z karty 190-220°C |
| Stół | zwykle 50-60°C | jak przy PLA |
| Prędkość | 30-50 mm/s | według karty |
| Średnica dyszy | 0,4 mm lub 0,6 mm | 0,6 mm zmniejsza ryzyko zatkania |
| Wysokość warstwy | zwykle 0,2 mm lub więcej | cienkie warstwy sprzyjają zatykaniu |
| Retrakcja | krótsza niż przy PLA | mniej cofania, mniej zatorów |
Najważniejsza różnica względem zwykłego PLA to dysza. Drobiny drewna mogą zbijać się w wąskim otworze, dlatego producenci filamentów drzewnych często zalecają dyszę 0,6 mm. Część filamentów, zwłaszcza z mniejszą domieszką drewna, drukuje się poprawnie także z dyszą 0,4 mm; przy filamencie z 10% mąki warto zacząć od 0,4 mm, a przy pierwszych zatorach przejść na 0,6 mm.
Najprościej skopiować w programie do cięcia modelu (slicerze) sprawdzony profil zwykłego PLA i zmienić w nim kilka wartości. Reszta, czyli stół, chłodzenie i pierwsza warstwa, zostaje bez zmian.
| Ustawienie | Typowy profil PLA | Profil wood | Po co zmiana |
|---|---|---|---|
| Prędkość druku | zwykle 50-80 mm/s | 30-50 mm/s (karta) | równy przepływ z wypełniaczem |
| Wysokość warstwy | 0,1-0,2 mm | 0,2 mm lub więcej | mniej ryzyka zatorów |
| Retrakcja | według drukarki | krótsza i wolniejsza | drewno nie zbija się w dyszy |
| Przejazdy | dowolne | z ograniczeniem przejazdów nad modelem | mniej retrakcji |
| Temperatura | zwykle 200-215°C | 200-210°C, zmienna dla słojów | kontrola odcienia |
Profil marble może zostać praktycznie taki sam jak dla PLA, z prędkością dopasowaną do zakresu 30-50 mm/s podanego w karcie. Zapisz oba profile pod osobnymi nazwami, żeby przy kolejnej szpuli nie dobierać ustawień od nowa.
Filament wood zmienia odcień w zależności od temperatury. W niższej temperaturze, bliżej 190°C, wydruk jest jaśniejszy, a w wyższej, bliżej 220°C, ciemniejszy i bardziej przypalony, bo drewno w mieszance lekko się karmelizuje. Ten efekt można wykorzystać do imitacji słojów: część programów do cięcia modelu pozwala zmieniać temperaturę co kilka warstw.
Zmiany temperatury o 10-20°C co kilka milimetrów wysokości dają na ściankach poziome jaśniejsze i ciemniejsze pasy, które przypominają przekrój drewna. Nie przekraczaj górnej granicy z karty: zbyt gorący materiał przypala się w dyszy i zwiększa ryzyko zatoru.
Karta podaje, że filament nie blokuje dysz; w praktyce przy poprawnych ustawieniach zatory są rzadkie, ale powyższe zasady to najprostszy sposób, żeby ich uniknąć.
PLA Marble drukuje się jak zwykłe PLA: dysza 190-220°C według karty, stół zwykle 50-60°C, prędkość 30-50 mm/s. Drobiny w marmurze są drobne i zwykle nie zatykają dyszy 0,4 mm. Efekt kamienia najlepiej widać przy matowej, równej powierzchni, więc warto drukować z wysokością warstwy około 0,12-0,2 mm i bez zbyt intensywnego chłodzenia pierwszych warstw.
Ponieważ wtrącenia są rozłożone przypadkowo, każdy wydruk wygląda trochę inaczej, jak prawdziwy kamień. Na dużych, gładkich powierzchniach, takich jak wazon czy popiersie, efekt jest najbardziej przekonujący. Na bardzo małych detalach pojedyncze kropki mogą wyglądać jak zabrudzenia, więc przy figurkach poniżej kilku centymetrów lepiej sprawdza się jednolite PLA z kategorii filament PLA.
Sposób wykończenia wydruku zależy od tego, czy powstał z filamentu wood, czy marble.
Wydruk z wood szlifuje się jak miękkie drewno. Zacznij od papieru o gradacji około 120-180, a skończ na 240-400. Szlifowanie usuwa ślady warstw i odsłania drewnianą fakturę. Po szlifowaniu powierzchnię można zabejcować, naolejować lub zawoskować, co pogłębia kolor i nadaje wygląd prawdziwego drewna. Bejcę i olej nakładaj cienko i testuj najpierw na próbce, bo wydruk chłonie mniej niż lite drewno.
Marmur szlifuje się do matu, co wzmacnia efekt kamienia. Bezbarwny lakier matowy chroni powierzchnię i nie zmienia wyglądu, a lakier z połyskiem daje efekt polerowanego marmuru.
Oba materiały klei się jak PLA, klejem cyjanoakrylowym lub dwuskładnikowym. Według kart w gotowych elementach można wiercić otwory; rób to wolnymi obrotami, żeby materiał nie topił się od tarcia.
Nie drukuj z tych materiałów naczyń do jedzenia i picia ani elementów, które mają pracować w cieple, na przykład w samochodzie latem. PLA mięknie w temperaturze, w której ABS i HIPS jeszcze trzymają kształt; więcej o HIPS w kategorii filament HIPS, a porównanie obu materiałów we wpisie filament PLA czy HIPS.
Filamenty z efektem dzielą się na dwie grupy. Pierwsza to materiały z wypełniaczem, takie jak wood i marble: efekt daje domieszka w masie tworzywa, a wydruk jest matowy i można go szlifować bez utraty wyglądu. Druga to PLA barwione, na przykład błyszczące PLA Silk złote czy wielokolorowe PLA Rainbow, w którym kolor zmienia się wzdłuż żyłki.
Filamenty Silk mają połysk, który szlifowanie niszczy, więc nadają się do modeli oglądanych prosto z drukarki. Wood i marble wybacza obróbkę i zyskuje na niej. Jeśli planujesz szlifować, bejcować albo lakierować, wybierz filament z wypełniaczem; jeśli zależy ci na połysku i kolorze bez obróbki, sięgnij po PLA z kategorii filament PLA.
Oba filamenty dobrze się uzupełniają. Typowy przykład to figurka z wood na podstawie z marble albo szachownica, w której jasne pola wydrukowano z marmuru, a ramę z drewna. Najprościej drukować części osobno i skleić je klejem cyjanoakrylowym lub dwuskładnikowym, bo każdy materiał drukuje się wtedy w optymalnej temperaturze.
Jeśli drukarka pozwala zmienić filament w trakcie wydruku, na przykład poleceniem pauzy na wybranej wysokości, można zmienić wood na marble w jednym modelu. Ponieważ oba materiały mają ten sam zakres 190-220°C, zmiana nie wymaga przestawiania temperatury; przepłucz tylko dyszę kilkoma centymetrami nowego materiału, żeby drobiny drewna nie zabarwiły marmuru.
Filament wood podczas druku pachnie lekko jak drewno albo trociny, co wiele osób uważa za przyjemne. Zapach jest wyraźniejszy w wyższej temperaturze; ostry, swąd przypalenia oznacza, że dysza grzeje za mocno albo materiał zbyt długo stał w gorącej głowicy. Drukuj w pomieszczeniu, które da się przewietrzyć, tak jak przy innych materiałach.
Przy szlifowaniu wydruków powstaje drobny pył z tworzywa i drewna. Szlifuj na mokro albo w masce przeciwpyłowej, a pył zbieraj odkurzaczem, nie zdmuchuj. Ogólne zasady bezpieczeństwa druku w domu opisujemy w kategorii druk 3D.
Karty obu filamentów wymieniają długopisy 3D jako zgodne urządzenia. Dotyczy to długopisów "na gorąco", które przyjmują żyłkę 1,75 mm i osiągają temperaturę PLA, czyli około 190-220°C. Długopisy niskotemperaturowe do PCL nie stopią tych materiałów.
W długopisie z małą dyszą filament wood może zatykać się szybciej niż w drukarce, bo długopis ma zwykle krótszą strefę grzania i częściej stygnie podczas przerw. Na start do długopisu lepiej sprawdzają się zwykłe wkłady PLA albo PCL, opisane w kategorii filament PCL. Same długopisy znajdziesz w kategorii długopisy 3D, a komplety z wkładami w kategorii zestawy z długopisem 3D.
Obie szpule mają 330 m żyłki na kilogram, więc jeden metr waży około 3 g, a jeden gram to około 30 cm żyłki. Program do cięcia modelu (slicer) pokazuje masę wydruku, więc łatwo policzyć, na ile modeli wystarczy szpula.
| Wydruk | Typowa masa | Ile z 1 kg |
|---|---|---|
| Brelok, zakładka, gałka | zwykle 5-15 g | około 65-200 |
| Ramka na zdjęcie | zwykle 30-60 g | około 15-30 |
| Figurka 10-15 cm | zwykle 50-120 g | około 8-20 |
| Wazon, doniczka osłonowa | zwykle 100-250 g | około 4-10 |
Dolicz zapas na próbne wydruki, szczególnie przy pierwszej szpuli wood, kiedy dobierasz dyszę i temperaturę.
PLA chłonie wilgoć z powietrza, a domieszka drewna zwykle ten proces przyspiesza. Wilgotny filament wood trzeszczy przy wytłaczaniu, nitkuje i daje szorstką, porowatą powierzchnię z pęcherzykami. Otwartą szpulę przechowuj w szczelnym worku z pochłaniaczem wilgoci.
Gdy objawy już się pojawiły, pomaga suszenie w niskiej temperaturze odpowiedniej dla PLA, na przykład w suszarce Sunlu S2. Objawy wilgotnego filamentu opisujemy we wpisie wilgotny filament - objawy i błędy druku, a temperatury suszenia we wpisie suszenie filamentu przed drukiem.
| Objaw | Prawdopodobna przyczyna | Co zrobić |
|---|---|---|
| Dysza przestaje podawać materiał | zator z drobin drewna | zimne wyciągnięcie, dysza 0,6 mm |
| Ciemne, przypalone plamy | za wysoka temperatura, postój | dysza niżej, nie zostawiaj gorącej |
| Żyłka pęka przed głowicą | kruchy filament, ostre zakręty | łagodniejsze prowadzenie żyłki |
| Nitki i włoski na wydruku | wilgoć, za wysoka temperatura | wysusz szpulę, obniż temperaturę |
| Marmur wygląda jak brud na detalach | za mały model | większa skala lub jednolite PLA |
| Bejca plami nierówno | nierówno przeszlifowana powierzchnia | szlifuj równo, nakładaj cienko |
Filament wood Sunlu według karty składa się w 90% z PLA i w 10% z mąki drzewnej. Drukuje się jak PLA, a wydruk ma fakturę, kolor i zapach drewna.
Karta podaje 190-220°C i prędkość 30-50 mm/s. Na start dobrze sprawdza się 200-210°C; niższa temperatura daje jaśniejszy odcień, wyższa ciemniejszy.
Zacznij od dyszy 0,4 mm, a przy zatorach przejdź na 0,6 mm. Większa dysza zmniejsza ryzyko zbijania się drobin drewna.
Tak. Według karty gotowe elementy można szlifować, wiercić i wieszać. Po szlifowaniu bejca, olej lub wosk pogłębiają kolor i wzmacniają efekt drewna.
To PLA z drobnymi ciemnymi wtrąceniami, które po wydruku imitują kamień. Karta PLA Marble Sunlu podaje średnicę 1,75 mm, 330 m na szpuli 1 kg i druk w 190-220°C.
Karta podaje 330 m żyłki 1,75 mm. Tyle samo ma szpula PLA Marble.
Nie z litego drewna. Drukarka drukuje z filamentu wood, czyli PLA z domieszką mąki drzewnej. Do obróbki prawdziwego drewna służą frezarki CNC i grawerki laserowe.
Może, jeśli dysza jest mała albo filament długo stoi w gorącej dyszy. Pomaga dysza 0,6 mm, mniejsza retrakcja i przepłukanie dyszy zwykłym PLA po zakończeniu druku.
Tylko do długopisu na żyłkę 1,75 mm, który osiąga temperaturę PLA. Długopisy niskotemperaturowe do PCL ich nie stopią.
Doniczki osłonowe i wazony na suche kwiaty tak. Wydruki z PLA zwykle nie są w pełni wodoszczelne, więc do roślin wstaw do środka szczelny pojemnik.
Używamy plików cookie aby zapewnić podstawowe działanie strony, mierzyć jej użycie i personalizować treści. Możesz zaakceptować wszystkie, odrzucić niepotrzebne lub dostosować swoje wybory. Polityka cookies