
Filament PLA wkład długopis 3d drukarka FILAMENTY DO DŁUGOPISU 3D 5m x 10 szt różne kolory
5.0(1)
- Producent:
- 3dCity
27,99 zł
289 zakupów - 1221 szt.
Kupuj bezpośrednio i oszczędzaj.
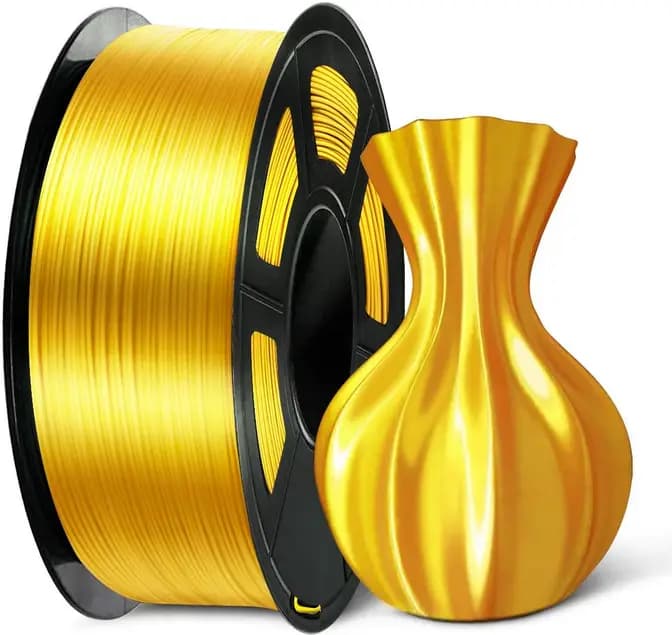

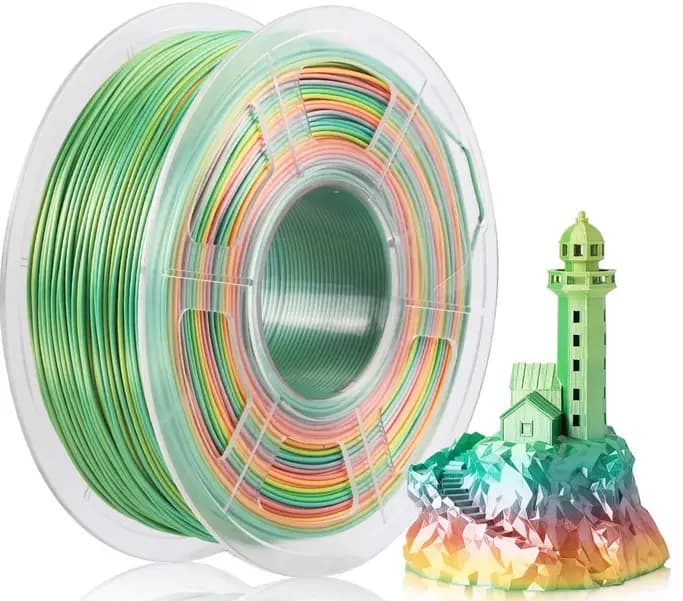
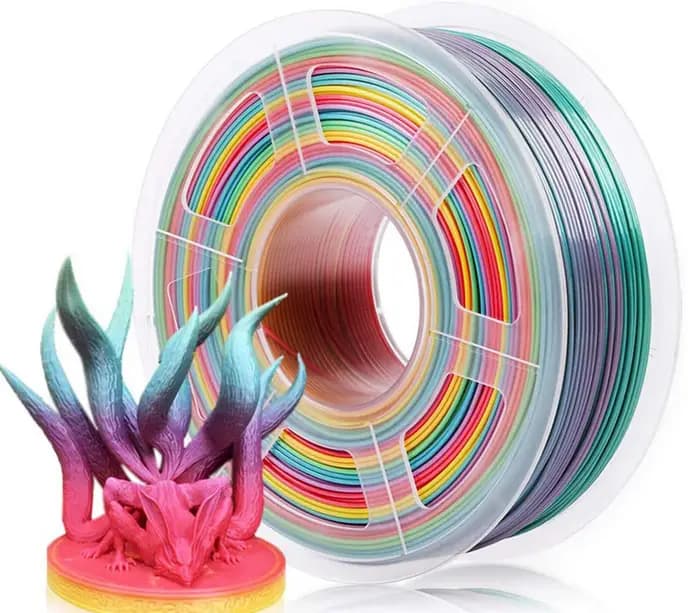
Filament PLA to najpopularniejszy materiał do druku 3D: drukuje się w niskiej temperaturze, prawie się nie kurczy, nie wymaga zamkniętej komory i daje gładkie, kolorowe wydruki. W tej kategorii są szpule PLA 1 kg o średnicy 1,75 mm w odmianach błyszczącej Silk (złota Light Gold i tęczowa Rainbow Silk) i tęczowej Rainbow oraz wkłady PLA do długopisu 3D: zestawy 10 kolorów po 5 m i tuba z mieszanką kolorów.
O udanym wydruku z PLA decydują trzy rzeczy: temperatura dyszy dobrana do odmiany filamentu, dobra przyczepność pierwszej warstwy i suchy filament. Ogólne porównanie materiałów (PLA, HIPS, PCL, PETG) i wybór pierwszego filamentu opisuje kategoria filamenty do drukarki 3D, a tutaj skupiamy się wyłącznie na PLA.
PLA to skrót od polilaktydu, czyli polimeru kwasu mlekowego (stąd spotykana nazwa kwas polimlekowy). Produkuje się go z surowców roślinnych, najczęściej ze skrobi kukurydzianej lub trzciny cukrowej. W druku 3D występuje jako żyłka nawinięta na szpulę, która w głowicy drukarki topi się i jest nakładana warstwa po warstwie.
Dla użytkownika liczą się trzy cechy. PLA topi się w niskiej temperaturze, więc drukuje go każda drukarka FDM, także bez podgrzewanego stołu. Ma minimalny skurcz, więc wydruki rzadko się wyginają. Jest sztywny i twardy, ale przez to bardziej kruchy niż PETG czy ABS i mięknie już w temperaturze, jaką osiąga wnętrze samochodu w lecie. Te cechy wyznaczają, do czego PLA się nadaje, a do czego lepiej wybrać inny materiał.
Drukarki 3D FDM są zwykle dostrajane fabrycznie właśnie pod PLA, a profile w programach do cięcia modeli zaczynają się od niego. PLA wybacza błędy: drukuje się bez zamkniętej obudowy, nie wymaga wysokiej temperatury stołu, nie wydziela ostrego zapachu jak ABS i rzadko się wygina. Pierwsze modele testowe, kalibracyjne kostki i łódki drukuje się niemal zawsze z PLA.
Ta łatwość sprawia, że PLA zostaje głównym materiałem także u doświadczonych użytkowników. Na nim sprawdza się nowe modele, prototypy i dekoracje, a po inne filamenty sięga się dopiero wtedy, gdy część ma wytrzymać ciepło, uderzenia lub zginanie.
| Produkt | Postać | Dane z karty |
|---|---|---|
| Sunlu PLA Silk Light Gold | szpula 1 kg | złoty, błyszczący |
| Sunlu PLA Rainbow Silk | szpula 1 kg | tęczowy, błyszczący |
| Sunlu PLA Rainbow | szpula 1 kg | tęczowy, matowy połysk |
| Zestaw PLA 10 x 5 m | wkłady | 10 kolorów, 50 m |
| Tuba PLA mix | wkłady | 180 szt., 6 kolorów |
Zestaw 10 x 5 m występuje w dwóch ofertach, druga oferta zestawu PLA 10 x 5 m ma tę samą specyfikację. Szpule 1 kg pasują do drukarek 3D i, po odcięciu odcinka, do długopisów 3D na filament 1,75 mm. Wkłady 5 m są przeznaczone przede wszystkim do długopisów 3D.
| Parametr | Wartość |
|---|---|
| Średnica | 1,75 mm |
| Tolerancja średnicy | +/- 0,02 mm |
| Masa netto | 1 kg (+/- 50 g) |
| Długość | 330 m |
| Temperatura druku | 190-220°C |
| Zalecana prędkość | 30-50 mm/s |
| Szpula | średnica 200 mm, szer. 64 mm |
| Otwór szpuli | 56 mm |
| Opakowanie | hermetyczne |
Długość 330 m zgadza się z wyliczeniem dla PLA o gęstości około 1,24 g/cm³: metr filamentu 1,75 mm waży około 3 g. Otwór 56 mm i szerokość 64 mm pasują do typowych uchwytów szpul w drukarkach i suszarkach. Tolerancja +/- 0,02 mm to standard dobrych filamentów; większe wahania średnicy dają nierówne ścianki i niedolewki.
Pod nazwą PLA kryje się kilka odmian, które różnią się wyglądem i zachowaniem w drukarce:
| Odmiana | Wygląd | Uwagi do druku |
|---|---|---|
| PLA zwykły | mat lub półmat | najłatwiejszy, najmocniejsze warstwy |
| PLA Silk | jedwabisty połysk | wolniej, wyżej w zakresie temperatur |
| PLA Rainbow | kolory zmieniają się w długości | jak zwykły PLA |
| PLA Marble | efekt kamienia | matowy, ukrywa warstwy |
| PLA+ (Plus) | jak zwykły | zwykle mniej kruchy |
Silk zawdzięcza połysk dodatkom, które jednocześnie osłabiają wiązanie między warstwami. Wydruki z Silk świetnie wyglądają na półce, ale do części mechanicznych lepszy jest zwykły PLA lub PLA+. Odmiana Sunlu PLA Marble ma według karty te same parametry druku co pozostałe szpule Sunlu, ale znajduje się w kategorii filamenty drewno i marble.
Filament Silk, czyli jedwabisty, daje metaliczny połysk bez malowania. Sunlu Silk Light Gold drukuje się w tym samym zakresie 190-220°C co zwykły PLA, ale najlepszy połysk uzyskuje się zwykle w górnej połowie zakresu, przy prędkościach z dolnej części zalecanych 30-50 mm/s. Zbyt szybki druk i za niska temperatura dają matowe, pasiaste ścianki.
W filamencie tęczowym kolor zmienia się płynnie wzdłuż żyłki, a wydruk przechodzi przez kolejne barwy warstwa po warstwie. W kategorii są dwie wersje: Sunlu PLA Rainbow ze zwykłą powierzchnią i Rainbow Silk z połyskiem. Długość odcinka jednego koloru nie jest podana w kartach, a w filamentach tego typu wynosi zwykle od kilku do kilkunastu metrów.
Z tego wynika praktyczna zasada: mały model zużywa kilka metrów i może wyjść w jednym kolorze, a duży wazon czy figurka przejdzie przez kilka barw. Efekt tęczy najlepiej widać na wydrukach wysokich, z cienką ścianą, na przykład wazonach drukowanych w trybie spiralnym. Kolejność kolorów jest stała dla danej szpuli, więc każdy kolejny wydruk zaczyna się w innym miejscu palety. Filament tęczowy to też dobry wybór, gdy szukasz kolorowego filamentu do drukarki 3D bez kupowania kilku szpul.
PLA ma największy wybór kolorów spośród filamentów, a sam kolor wpływa na wygląd wydruku bardziej, niż się wydaje. Jasne i matowe kolory dobrze pokazują detale i cienie, ciemne i błyszczące wyglądają efektownie, ale ukrywają drobne kształty i podkreślają każdą nierówność warstwy. Czarny i ciemnoniebieski PLA potrafią wyglądać na wydruku na płaskie, więc do figurek z detalami lepsze są kolory średnie, na przykład szary.
Gdy potrzebujesz wielu kolorów do małych projektów, ekonomiczniej jest kupić zestaw krótkich odcinków niż kilka szpul 1 kg. Zestaw 10 x 5 m daje 10 barw, a filament tęczowy kilka kolorów w jednej szpuli. Do jednego dużego modelu w jednym kolorze wybierz pełną szpulę, żeby nie zabrakło materiału w trakcie wydruku.
Złoty filament PLA Silk to wybór do figurek, trofeów, ozdób świątecznych, medali, elementów kostiumów i dekoracji. Połysk imituje metal na tyle dobrze, że wydruk nie wymaga malowania. Light Gold to jaśniejszy, ciepły odcień złota, który na zdjęciach i w świetle dziennym wygląda bardziej jak mosiądz niż żółty plastik.
Pamiętaj o ograniczeniach odmiany Silk: przy cienkich, obciążanych elementach, takich jak zatrzaski czy uchwyty, warstwy mogą się rozdzielać. Do dekoracji to bez znaczenia, ale części użytkowe lepiej wydrukować ze zwykłego PLA.
Karta szpul Sunlu podaje temperaturę druku 190-220°C i prędkość 30-50 mm/s. Pozostałe ustawienia to wartości typowe dla PLA, od których warto zacząć:
| Ustawienie | Typowa wartość | Uwagi |
|---|---|---|
| Dysza | 190-220°C (karta) | Silk wyżej w zakresie |
| Stół | zwykle 50-60°C | albo bez grzania |
| Wentylator | zwykle 100% | po 1-3 warstwach |
| Prędkość | 30-50 mm/s (karta) | Silk wolniej |
| Pierwsza warstwa | wolniej, ok. 20 mm/s | dla przyczepności |
| Komora | niepotrzebna | przeciąg szkodzi |
PLA w przeciwieństwie do ABS potrzebuje mocnego chłodzenia: wentylator szybko utwardza nałożoną warstwę i poprawia mosty oraz nawisy. Gdy wydruk ma kropelki i nitki, obniż temperaturę o 5-10°C. Gdy warstwy słabo się łączą albo dysza przeskakuje, podnieś ją. Zmiany wprowadzaj co 5°C i sprawdzaj na małym modelu testowym.
Cienkie nitki między elementami modelu, tak zwane pajęczyny, to częsty problem przy PLA, a jeszcze częstszy przy Silk. Powstają, gdy z dyszy wycieka materiał podczas przejazdu głowicy nad pustą przestrzenią. Ogranicza je retrakcja, czyli cofnięcie filamentu przed przejazdem.
Większość nieudanych wydruków z PLA kończy się na pierwszej warstwie. Filament musi być lekko dociśnięty do stołu: zbyt duża odległość dyszy daje okrągłe, odklejające się ścieżki, zbyt mała drapie powierzchnię i blokuje przepływ. Wypoziomuj stół, ustaw wysokość pierwszej warstwy i drukuj ją wolniej niż resztę.
Powierzchnia stołu musi być czysta i odtłuszczona. Odciski palców na szkle lub płycie PEI wystarczą, żeby róg modelu się podniósł. Przecieraj stół alkoholem izopropylowym przed drukiem. Przy dużych, płaskich modelach pomaga brzeg (brim), a przy drukarce bez grzanego stołu klej w sztyfcie lub taśma malarska. Zbyt gorący stół, powyżej około 60-65°C, potrafi z kolei rozmiękczyć dolne warstwy PLA i dać tzw. stopę słonia.
PLA to obok PCL najczęstszy materiał do długopisów 3D. Zestaw PLA 10 x 5 m zawiera według karty 10 kolorów: fioletowy, biały, zielony, czarny, szary, niebieski, pomarańczowy, różowy, czerwony i żółty, razem 50 m filamentu o średnicy 1,75 mm. Karta podaje temperaturę pracy 160-220°C i listę zgodnych długopisów, w tym 3dCity P300 Plus i P400 Plus, Sunlu SL300A i SL300 Plus, 3D PEN V1 i V2, modele Polaroid i Myriwell.
Tuba PLA zawiera 180 krótkich wkładów w 6 kolorach. Karta nie podaje długości pojedynczego wkładu, więc przy porównywaniu ilości materiału patrz na łączną masę, a nie na liczbę sztuk. Wkłady PLA wymagają długopisu pracującego w temperaturze PLA. Długopisy niskotemperaturowe przeznaczone wyłącznie do PCL nie stopią PLA, więc przed zakupem sprawdź, jakie materiały obsługuje twój model.
PLA w długopisie 3D wymaga wyższej temperatury, za to stygnie szybko, a gotowa praca jest sztywna i twarda. Dobrze nadaje się do brył, konstrukcji przestrzennych i rysowania w powietrzu. PCL topi się w znacznie niższej temperaturze, a końcówka długopisu jest chłodniejsza, dlatego jest częściej wybierany dla młodszych dzieci.
Szczegółowe porównanie obu materiałów, bezpieczeństwo przy dzieciach i wybór długopisu opisują kategorie filament PCL do długopisu 3D i druk 3D i długopisy 3D.
| Opakowanie | Długość | Masa około |
|---|---|---|
| Szpula 1 kg | 330 m | 1 kg |
| Zestaw 10 x 5 m | 50 m | około 150 g |
| Jeden wkład 5 m | 5 m | około 15 g |
Masy zestawów wyliczono z długości przy około 3 g na metr filamentu 1,75 mm. Ile starczy szpula, zależy od modeli: mała figurka lub brelok zużywa zwykle kilka do kilkunastu gramów, a duży wazon czy obudowa od 100 do kilkuset gramów. Zużycie w gramach i metrach pokazuje program do cięcia modeli (slicer) przed rozpoczęciem druku, więc zawsze sprawdzisz, czy na szpuli zostało wystarczająco materiału.
Do długopisu 3D 5 m wkładu wystarcza zwykle na kilka małych prac lub jedną większą konstrukcję przestrzenną. Szpula 1 kg to zapas na bardzo długo, a do długopisu można z niej odcinać odcinki o dowolnej długości.
Najważniejsze ograniczenie PLA to niska odporność na temperaturę. Materiał zaczyna mięknąć zwykle w okolicach 55-60°C, czyli w temperaturze, jaką w lecie osiąga deska rozdzielcza samochodu albo parapet w pełnym słońcu. Uchwyt na telefon czy osłona z PLA w aucie potrafi się wygiąć po jednym upalnym dniu.
Do elementów samochodowych, pracujących na zewnątrz i w pobliżu źródeł ciepła lepiej wybrać PETG lub ABS. Do zabawek, figurek, organizerów, modeli i prototypów używanych w domu PLA w zupełności wystarcza. Przegląd materiałów odporniejszych na temperaturę zawiera kategoria filamenty.
PLA chłonie wilgoć z powietrza wolniej niż PETG czy nylon, ale po kilku tygodniach w otwartej szpuli w wilgotnym pomieszczeniu zaczyna sprawiać problemy: trzaski i syczenie przy druku, więcej nitek, chropowata powierzchnia i kruchy filament, który łamie się w drodze do ekstrudera. Szpule Sunlu są według kart pakowane hermetycznie, więc nowa szpula jest sucha.
Dobór czasu i temperatury suszenia opisuje poradnik suszenie filamentu przed drukiem, a objawy wilgoci wpis wilgotny filament - objawy i błędy druku.
| Objaw | Częsta przyczyna | Co zrobić |
|---|---|---|
| Wydruk odkleja się | brudny lub krzywy stół | odtłuść, wypoziomuj |
| Nitki między elementami | za gorąco, retrakcja | obniż o 5-10°C |
| Trzaski, bąbelki | wilgotny filament | wysusz szpulę |
| Filament się łamie | wilgoć lub stary PLA | wysusz, przechowuj szczelnie |
| Matowy Silk | za zimno, za szybko | wyżej, wolniej |
| Słabe warstwy | za zimno, za mocny nawiew | podnieś temperaturę |
| Zatkana dysza | za niska temperatura | przeczyść, podnieś |
W długopisie 3D najczęstszym problemem jest to, że długopis nie wciąga filamentu PLA. Zwykle przyczyną jest zbyt niska temperatura ustawiona dla PCL, krzywo ucięta końcówka wkładu albo resztka innego materiału w dyszy. Ustaw temperaturę dla PLA, odetnij końcówkę prosto i poczekaj, aż długopis się nagrzeje, zanim wsuniesz wkład.
PLA daje się szlifować, wiercić i kleić, co potwierdzają karty szpul Sunlu. Szlifuj na mokro papierem wodnym, zaczynając od gradacji około 200-400 i kończąc na drobniejszej. Na sucho PLA szybko się nagrzewa od tarcia i mięknie, zatykając papier. Do klejenia elementów najlepszy jest klej cyjanoakrylowy (tzw. kropelka) lub klej dwuskładnikowy.
Wydruk z PLA maluje się farbami akrylowymi po zagruntowaniu podkładem w sprayu. W odróżnieniu od ABS, PLA nie wygładza się parami acetonu, więc gładką powierzchnię uzyskuje się szlifowaniem i podkładem wypełniającym. Wydruków z odmiany Silk zwykle się nie maluje, bo ich główną zaletą jest połysk.
PLA przy druku wydziela znacznie mniej zapachu niż ABS, a karty opisują go jako materiał ekologiczny i, w przypadku wkładów do długopisu, nietoksyczny. Mimo to drukuj w przewietrzanym pomieszczeniu i nie zostawiaj dzieci samych przy pracującej drukarce lub długopisie, bo dysza ma temperaturę ponad 190°C.
PLA ulega biodegradacji w warunkach kompostowania przemysłowego, czyli w wysokiej temperaturze i wilgotności. W przydomowym kompostowniku czy w ziemi rozkłada się bardzo powoli. Wydruki do kontaktu z żywnością to osobny temat: sam materiał to jedno, ale w szczelinach między warstwami gromadzą się bakterie, a barwniki i dodatki nie muszą być dopuszczone do żywności, więc foremki i kubki z PLA traktuj jako dekorację.
PLA jest najlepszy na początek i do większości domowych wydruków. Po inny materiał warto sięgnąć w trzech sytuacjach: gdy wydruk ma pracować w cieple lub na słońcu (PETG, ABS), gdy potrzebujesz lekkiej, łatwej w obróbce części, którą można szlifować i kleić (HIPS), oraz gdy element ma się uginać bez pękania (PETG, TPU).
Porównanie PLA i HIPS na pierwsze wydruki opisuje wpis filament PLA czy HIPS, a filament HIPS znajdziesz w kategorii HIPS.
Dla szpul Sunlu w tej kategorii karta podaje 190-220°C przy prędkości 30-50 mm/s. Filament Silk drukuje się zwykle w górnej części zakresu, a stół, jeśli jest grzany, ustawia się zwykle na 50-60°C.
Szpula Sunlu PLA 1,75 mm 1 kg ma według karty 330 m filamentu. Metr filamentu waży około 3 g.
Tak, jeśli długopis obsługuje PLA i ma temperaturę pracy co najmniej około 160-200°C. Długopisy tylko do PCL nie stopią PLA.
Silk ma jedwabisty, metaliczny połysk dzięki dodatkom, które osłabiają nieco wiązanie warstw. Świetnie wygląda na dekoracjach, ale do części mechanicznych lepszy jest zwykły PLA.
Kolor zmienia się płynnie wzdłuż żyłki, więc wydruk przechodzi przez kolejne barwy. Na dużych modelach widać kilka kolorów, małe mogą wyjść w jednym.
Nowa, hermetycznie zapakowana szpula jest sucha. Otwarty filament przechowywany w wilgoci może wymagać suszenia, zwykle w około 45-50°C przez kilka godzin.
Zwykle nie w lecie, bo PLA mięknie w okolicach 55-60°C. Do elementów samochodowych lepszy jest PETG lub ABS.
Nie jest konieczny, ale ułatwia przyczepność. Bez grzanego stołu pomaga czysta powierzchnia, klej w sztyfcie lub taśma malarska.
Najczęściej temperatura jest ustawiona dla PCL, końcówka wkładu jest krzywo ucięta albo w dyszy został inny materiał. Ustaw temperaturę dla PLA i odetnij końcówkę prosto.
Polilaktyd, czyli polimer kwasu mlekowego produkowany z surowców roślinnych. To najłatwiejszy w druku i najpopularniejszy filament do drukarek 3D.
Używamy plików cookie aby zapewnić podstawowe działanie strony, mierzyć jej użycie i personalizować treści. Możesz zaakceptować wszystkie, odrzucić niepotrzebne lub dostosować swoje wybory. Polityka cookies