Złoty filament - jak drukować, żeby połysk był równy, i czego nie robić z wydrukiem

Złoty PLA Silk błyszczy równo przy wolnej ścianie zewnętrznej (30-40 mm/s), temperaturze dobranej wieżą w zakresie 190-220 °C, cienkiej warstwie i szwie ukrytym na krawędzi. Szlifowanie i ślady po podporach zabierają połysk.
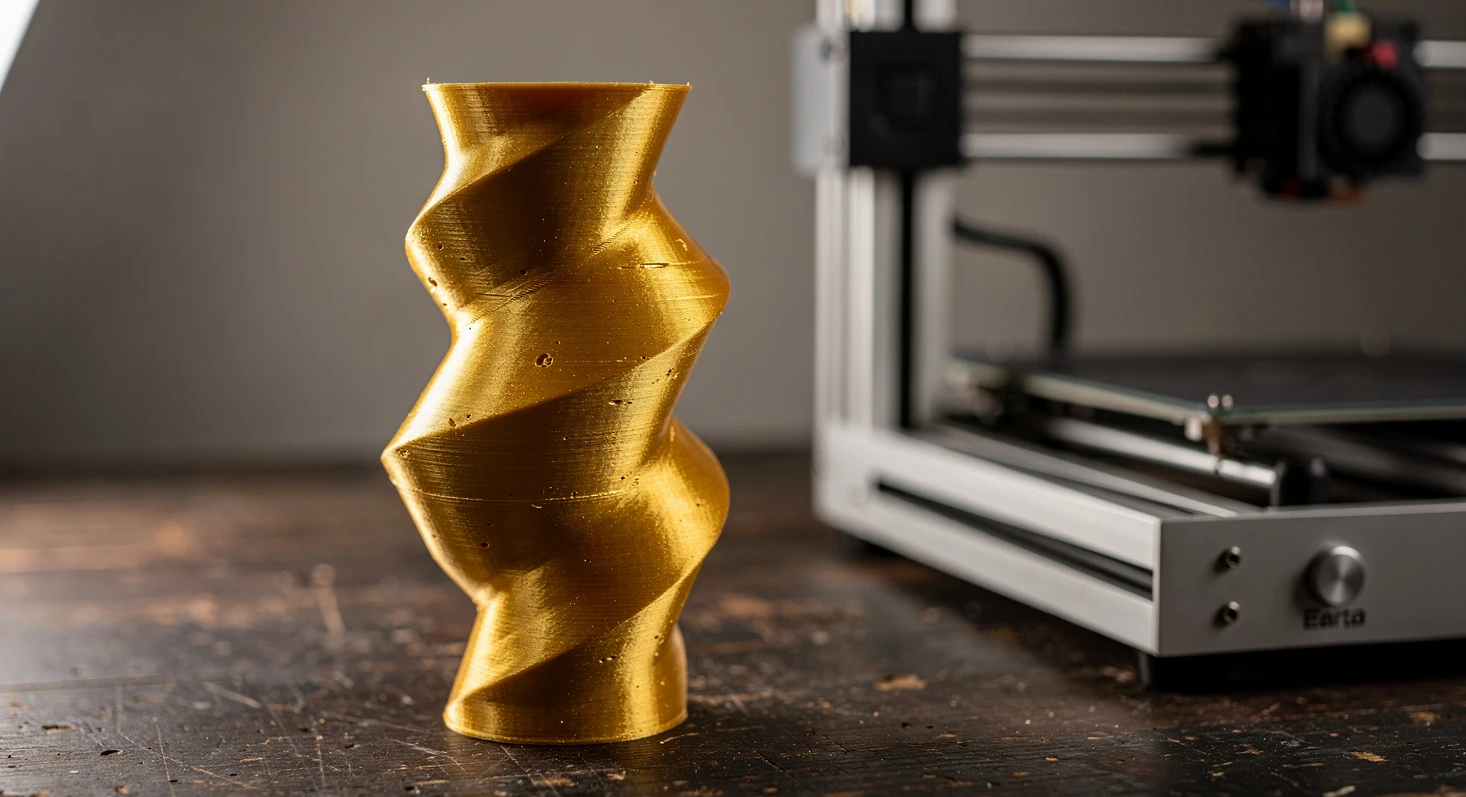
Złoty filament daje wydruk, który z metra wygląda jak odlew z mosiądzu, ale tylko wtedy, gdy drukarka nie zdradza, jak powstał. Połysk odmiany Silk wydobywa każdą nierówność: widoczny szew na ścianie, zbyt gruby nadruk pierwszej warstwy, matowe pasy po zbyt szybkim druku. Ten tekst odpowiada na jedno pytanie wykonawcze: jak ustawić druk i obrócić model, żeby złoto błyszczało równo, i czego nie robić z gotowym wydrukiem. W wyszukiwarce ten materiał występuje też jako złoty filament do drukarki 3D, filament PLA złoty, filament zloty albo pod nazwą odmiany producenta, na przykład Sunlu Gold lub Light Gold Silk.
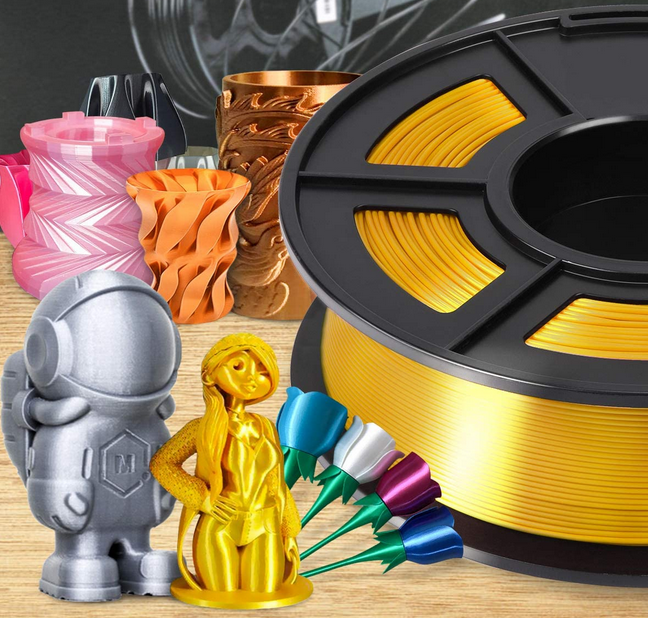
Szpule PLA 1 kg w odmianie złotej i tęczowej, razem z wkładami do długopisu 3D, zebrano w kategorii filament PLA 1,75 mm do drukarki i długopisu 3D. Ogólne cechy PLA i różnice między odmianami opisuje strona kategorii, tutaj skupiamy się na samym druku złotem.
Powiązane produkty
Zobacz produkty z kategorii „PLA”


Złoty filament Silk: skąd bierze się połysk i jego słabości
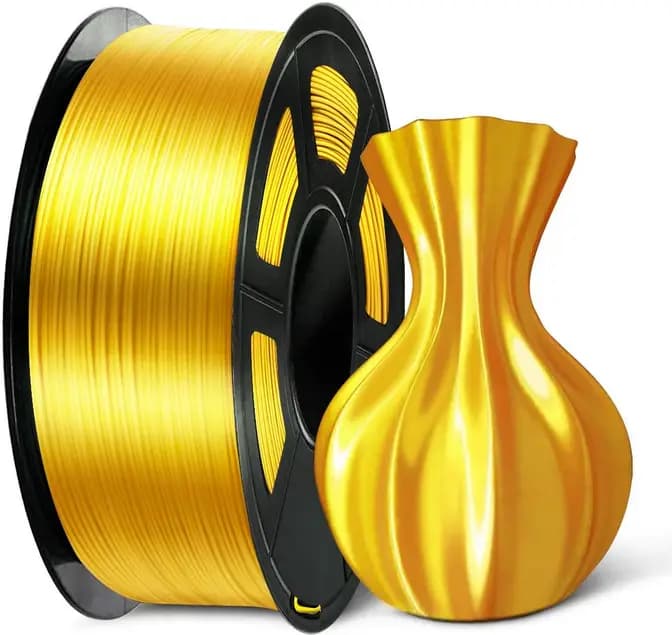
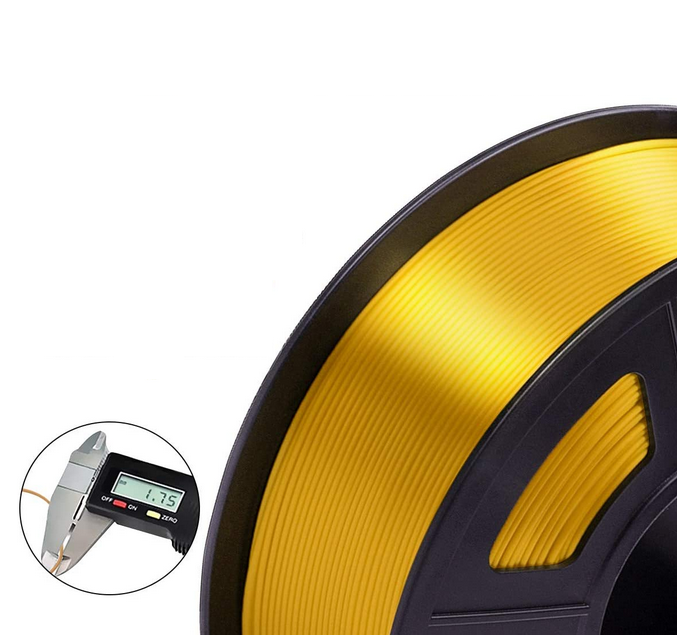
Złoty filament Silk to zwykły PLA z dodatkami, które po stopieniu układają się przy powierzchni ścieżki i odbijają światło jak satyna. Na karcie szpuli Sunlu Light Gold materiał opisano jako PLA + Silk o średnicy 1,75 mm, tolerancji +/-0,02 mm, z zakresem temperatury druku 190-220 °C i zalecaną prędkością 30-50 mm/s. Ten sam zakres podaje karta tęczowego Rainbow Silk, więc ustawienia z tego tekstu przenosi się na wszystkie błyszczące odmiany.
Połysk ma swoją cenę. Dodatki, które dają efekt satyny, zwykle osłabiają wiązanie między warstwami, więc wydruk z Silk łatwiej pęka wzdłuż warstw niż ten sam model z matowego PLA. To nie przeszkadza w figurce, trofeum czy wazonie, ale wyklucza zatrzaski, cienkie zawiasy i uchwyty pracujące na zginanie.
| Cecha | Złoty Silk | Zwykły PLA |
|---|---|---|
| Powierzchnia | połysk, satyna | mat lub półmat |
| Widoczność warstw | mniejsza z daleka | wyraźna |
| Wytrzymałość warstw | zwykle niższa | wyższa |
| Szlifowanie | zabiera połysk | bez strat |
Z tej tabeli wynika pierwsza decyzja: złotem drukuje się elementy, które mają wyglądać, a nie przenosić obciążenie. Gdy model ma i ładnie wyglądać, i trzymać śrubę, lepiej wydrukować część nośną z innego materiału i skleić.
Jaka temperatura dla złotego filamentu daje równy połysk
Zakres 190-220 °C z karty jest szeroki, a złoto Silk reaguje na temperaturę bardziej niż mat. Za zimno: powierzchnia matowieje, ścieżki są widoczne jak sznurki, a pierwsze warstwy słabo się łączą. Za gorąco: połysk rośnie, ale pojawia się nitkowanie, zwisy się uginają, a ostre krawędzie się zaokrąglają. Dobry punkt leży zwykle w górnej połowie zakresu, ale każda drukarka mierzy temperaturę trochę inaczej, więc ustala się go próbą, a nie z tabeli.
Wieża temperatur w pięciu krokach
- Pobierz model wieży temperatur z sekcjami co 5 °C i ustaw w programie do cięcia zmianę temperatury na każdej sekcji, od 220 °C na dole do 195 °C na górze.
- Drukuj z prędkością ścian 40 mm/s, czyli w środku zakresu z karty, żeby oceniać tylko wpływ temperatury.
- Oceń wieżę w świetle padającym z boku: szukaj sekcji, w której połysk jest jednolity, a mostki nie opadają.
- Sprawdź nitki między słupkami: sekcja z połyskiem i bez pajęczyny to Twoja temperatura.
- Zapisz ją w profilu filamentu razem z nazwą szpuli, bo kolejna szpula innej odmiany Silk może wymagać korekty o 5 °C.
Stół przy PLA ustawia się zwykle na około 55-60 °C. Wentylator chłodzący model po pierwszych warstwach pracuje na pełnych obrotach: złoto Silk źle znosi niedochłodzenie, bo każda przegrzana warstwa traci ostrość krawędzi.
Prędkość druku złotego filamentu i grubość warstwy
Najczęstszy powód matowych pasów na złotym wydruku to zbyt szybka ściana zewnętrzna. Karta podaje zalecane 30-50 mm/s, tymczasem domyślne profile nowszych drukarek drukują ścianę zewnętrzną dwa albo trzy razy szybciej. Głowica nie nadąża wtedy z równym topieniem, ilość materiału w ścieżce się waha i połysk zmienia się pasami.
| Ustawienie | Wartość startowa | Po co |
|---|---|---|
| Ściana zewnętrzna | 30-40 mm/s | równy połysk |
| Ściany wewnętrzne | do 50 mm/s | czas druku |
| Warstwa | zwykle 0,12-0,16 mm | mniej widoczne linie |
| Liczba ścian | 3 | brak prześwitów wypełnienia |
Cieńsza warstwa daje bardziej jednolite złoto, bo linie warstw stają się drobniejsze niż odblask. Przy dyszy 0,4 mm warstwa 0,12 mm podwaja czas druku względem 0,2 mm, więc cienką warstwę zostawia się na widoczne modele, a uchwyty i podstawki drukuje grubiej. Trzy ściany zamiast dwóch chronią przed prześwitywaniem wzoru wypełnienia przez cienką złotą powłokę, co przy połysku widać szczególnie mocno.
Jak ustawić model, szew i podpory przy druku złotem
Ustawienie modelu na stole decyduje o połysku tak samo jak temperatura. Satyna Silk odbija światło najładniej na pionowych ścianach, a najsłabiej na płaskich, poziomych powierzchniach górnych, gdzie widać kierunek ścieżek. Model obraca się więc tak, żeby powierzchnia oglądana z przodu była pionowa.
Szew na ścianie zewnętrznej
Szew to miejsce, w którym głowica zaczyna i kończy każdą warstwę. Na matowym PLA bywa ledwo widoczny, na złocie tworzy wyraźną pionową rysę. W programie do cięcia ustaw szew na ostrej krawędzi albo z tyłu modelu, nigdy w trybie losowym: losowy szew rozsiewa na połyskliwej ścianie dziesiątki drobnych kropek, które wyglądają jak wada materiału.
Podpory i ślady po nich
Każdy ślad po podporze na złotej powierzchni zostaje matowy i nie da się go wypolerować bez utraty połysku. Dlatego model obraca się tak, żeby podpory dotykały tylko powierzchni niewidocznych, a gdy to niemożliwe, lepiej przeciąć model na dwie części i skleić je po druku. Klej cyjanoakrylowy łączy PLA mocno, a złącze w miejscu naturalnego podziału modelu jest mniej widoczne niż matowa plama po podporze.
Złoty filament do drukarki 3D a wilgoć i nitkowanie
Szpula przychodzi pakowana hermetycznie, ale po otwarciu PLA chłonie wilgoć z powietrza. Wilgotny złoty filament traci połysk szybciej niż zwykły: pojawiają się drobne pęcherzyki, trzaski przy wytłaczaniu, chropowata powierzchnia i więcej nitek. Karta zapewnia brak pęcherzyków przy właściwej temperaturze, ale dotyczy to suchej szpuli.
- Po druku chowaj szpulę do szczelnej torby albo pojemnika z pochłaniaczem wilgoci.
- Gdy szpula leżała otwarta tygodniami, wysusz ją przed ważnym wydrukiem; czasy i temperatury suszenia PLA opisuje poradnik suszenie filamentu przed drukiem i dobór temperatury.
- Nitki na złocie usuwa się opalarką przelotnie, z dystansu, bo zbyt długie grzanie zabiera połysk i topi krawędzie.
- Retrakcję zwiększaj małymi krokami dopiero po wysuszeniu, bo wilgotny filament nitkuje niezależnie od ustawień.
Obróbka wydruku ze złotego filamentu bez utraty połysku
Karta szpuli zapewnia, że gotowe elementy można wieszać, wiercić i szlifować. Przy złocie Silk szlifowanie oznacza jednak koniec połysku: papier ścierny usuwa warstwę odpowiedzialną za satynę i zostawia matowy, jasny PLA. Szlifuje się więc tylko miejsca niewidoczne, na przykład spód podstawki, żeby stał równo.
| Zabieg | Na złocie Silk | Uwagi |
|---|---|---|
| Wiercenie | tak | niskie obroty |
| Szlifowanie | tylko spód | zabiera połysk |
| Lakier bezbarwny | ostrożnie | test na próbce |
| Klejenie | tak | cyjanoakryl |
Wiercenie robi się wolno, bo szybkie wiertło grzeje PLA, a ten mięknie i oblepia ostrze. Bezbarwny lakier potrafi pogłębić połysk albo go zgasić zależnie od rodzaju, więc najpierw testuje się go na kostce kalibracyjnej z tej samej szpuli, nigdy od razu na gotowym modelu.
Złoty filament czy złota farba na zwykłym PLA
Ten sam złoty efekt da się uzyskać dwiema drogami: drukując od razu złotym filamentem albo malując wydruk ze zwykłego PLA. Wybór zależy od tego, ile sztuk drukujesz, jak blisko model będzie oglądany i czy ma być dotykany.
| Kryterium | Złoty filament | Farba na PLA |
|---|---|---|
| Praca po druku | prawie żadna | szlif, podkład, 2 warstwy |
| Ścieranie | kolor w masie | może się wycierać |
| Efekt metalu | satyna | bliżej lustra |
| Seria sztuk | wygodniej | czasochłonne |
Złoty filament wygrywa przy seriach i przy przedmiotach, które się dotyka, bo kolor jest w całym materiale i nie ściera się na krawędziach. Farba daje mocniejszy, bardziej lustrzany metal, ale wymaga wygładzenia linii warstw i kilku etapów schnięcia. Typowe zastosowania złota z drukarki to statuetki i medale na zawody, ozdoby świąteczne, ramki, elementy kostiumów i rekwizytów, numery i litery na drzwi wewnętrzne oraz wazony drukowane jedną ciągłą ścianą.
Ile złotego filamentu zużywa typowy wydruk
Szpula ma według karty 1 kg netto (+/- 50 g) i około 330 m filamentu, czyli jeden metr waży około 3 g. Program do cięcia podaje masę wydruku w gramach, więc łatwo przeliczyć, ile modeli zmieści się na szpuli. Przy dekoracjach z cienkimi ścianami, drukowanych z 3 ścianami i wypełnieniem 10-15 procent, masa wydruku jest zwykle wielokrotnie mniejsza niż przy tym samym modelu drukowanym pełno.
- Figurka wielkości dłoni z małym wypełnieniem zużywa zwykle kilkadziesiąt gramów, czyli kilkanaście metrów filamentu.
- Wazon drukowany jedną ścianą w trybie spirali to często mniej niż 100 g mimo dużych rozmiarów.
- Kostka kalibracyjna i wieża temperatur to zwykle po kilka-kilkanaście gramów, więc testy nie zabierają istotnej części szpuli.
Szpula ma średnicę 200 mm, szerokość 64 mm i otwór 56 mm. Przed zakupem sprawdź, czy uchwyt na szpulę w Twojej drukarce przyjmie te wymiary; więcej o doborze szpul do drukarki i o tym, co oznacza wkład do drukarki 3D, znajdziesz w przewodniku wkłady do drukarki 3D - jak wybrać filament PLA.
Najczęstsze błędy przy druku złotym filamentem Silk
Większość nieudanych złotych wydruków ma jedną z kilku przyczyn, które da się rozpoznać po wyglądzie powierzchni. Zanim zmienisz kilka ustawień naraz, dopasuj objaw do przyczyny i poprawiaj jedno ustawienie na raz.
| Objaw | Przyczyna | Poprawka |
|---|---|---|
| Matowe pasy | za szybka ściana | 30-40 mm/s |
| Ścieżki jak sznurki | za zimna dysza | +5 °C |
| Pajęczyna nitek | wilgoć, za gorąco | suszenie, -5 °C |
| Pionowa rysa | szew z przodu | szew na krawędzi |
| Pękanie warstw | niedogrzanie | +5 °C, wolniej |
Tęczowy odpowiednik złota, czyli Rainbow Silk, drukuje się w tych samych ustawieniach, ale dochodzi do niego planowanie przejść kolorów; opisuje to wpis filament tęczowy i przejścia kolorów na wydruku. Jeśli dopiero porównujesz PLA z innymi materiałami na pierwsze wydruki, pomocny będzie tekst filament PLA czy HIPS na pierwsze wydruki.
Najczęstsze pytania
Jaka temperatura do złotego filamentu PLA Silk?
Karta szpuli Sunlu Light Gold Silk podaje zakres 190-220 °C. Złoto Silk zwykle najładniej błyszczy w górnej połowie tego zakresu, ale dokładną wartość ustala się wieżą temperatur z krokiem 5 °C. Wybierz sekcję z jednolitym połyskiem i bez nitek, a stół ustaw zwykle na około 55-60 °C.
Dlaczego złoty filament wychodzi matowy?
Najczęściej przez zbyt szybką ścianę zewnętrzną albo zbyt niską temperaturę dyszy. Karta zaleca 30-50 mm/s, a domyślne profile wielu drukarek drukują szybciej. Zwolnij ścianę zewnętrzną do 30-40 mm/s, podnieś temperaturę o 5 °C i sprawdź, czy filament jest suchy, bo wilgoć też gasi połysk.
Czy złoty filament jest mniej wytrzymały od zwykłego PLA?
Zwykle tak, w kierunku między warstwami. Dodatki dające efekt satyny osłabiają wiązanie warstw, więc wydruk łatwiej pęka wzdłuż nich. Do figurek, ozdób, trofeów i wazonów to bez znaczenia, ale zatrzaski, cienkie zawiasy i uchwyty pracujące na zginanie lepiej drukować z matowego PLA.
Czy złoty filament można szlifować?
Można, ale szlifowanie usuwa połysk i zostawia matową, jaśniejszą powierzchnię. Karta szpuli dopuszcza szlifowanie i wiercenie, jednak przy odmianie Silk szlifuje się tylko miejsca niewidoczne, na przykład spód podstawki. Linie warstw na widocznych ścianach ogranicza się cieńszą warstwą przy druku, nie papierem ściernym.
Czy złotym filamentem można drukować długopisem 3D?
Tak, karta szpuli Sunlu Light Gold Silk wymienia długopisy 3D obok drukarek, a średnica 1,75 mm pasuje do typowych długopisów na PLA. Szpula 1 kg ma około 330 m, więc przy długopisie wystarcza na bardzo długo. Długopis musi pracować w temperaturze PLA, czyli w zakresie około 190-220 °C.
Ile metrów ma szpula złotego filamentu 1 kg?
Według karty szpula Sunlu Light Gold Silk 1 kg netto (+/- 50 g) ma około 330 m filamentu o średnicy 1,75 mm. Wynika z tego, że metr waży około 3 g, więc masę wydruku podaną przez program do cięcia łatwo przeliczyć na metry i ocenić, ile modeli zmieści się na jednej szpuli.
Złoty filament czy pomalowanie wydruku na złoto?
Złoty filament jest lepszy przy seriach i przedmiotach dotykanych, bo kolor jest w całym materiale i nie ściera się na krawędziach. Farba daje bardziej lustrzany metal, ale wymaga szlifowania, podkładu i kilku warstw. Przy jednej dekoracji oglądanej z bliska farba bywa lepsza, przy kilku sztukach wygrywa filament.
Jak ukryć szew na wydruku ze złotego filamentu?
Ustaw w programie do cięcia szew na ostrej krawędzi modelu albo z tyłu, nigdy w trybie losowym. Na połyskliwej ścianie losowy szew tworzy wiele drobnych kropek, a szew na środku płaskiej ściany wyraźną pionową rysę. Model obróć tak, żeby krawędź, na której leży szew, była po niewidocznej stronie.